在烟叶复烤加工行业,水分控制一直是影响产品质量的重要环节。什么时候该加水、什么时候该加汽、参数该调整多少,长期以来高度依赖操作人员的工艺理解和经验积累。
如今,云南烟叶复烤有限责任公司石林复烤厂(以下简称“石林复烤厂”)正通过引入MPC(模型预测控制)系统,打破这一传统模式。他们将生产经验转化为数据模型,让数据参与生产控制、模型辅助工艺决策,对于传统复烤加工而言,这不仅是技术升级,更是生产控制方式的深刻变革。
走进石林复烤厂生产加工车间中控室,大屏幕上预测值与实时值持续比对,控制指令不断输出,预测曲线与实际曲线同步跳动。这些不断刷新的数据,见证着一套模型从理论逐步走向生产现场的过程。
2023年以来,石林复烤厂聚焦打叶复烤核心的预处理一润、二润及叶片复烤两大工序,启动MPC系统研发。由生产加工车间技术骨干组成的项目团队扎根一线,深入开展工艺机理分析、控制逻辑研究和系统功能开发,逐步搭建起适配复烤加工关键环节的预测控制模型。
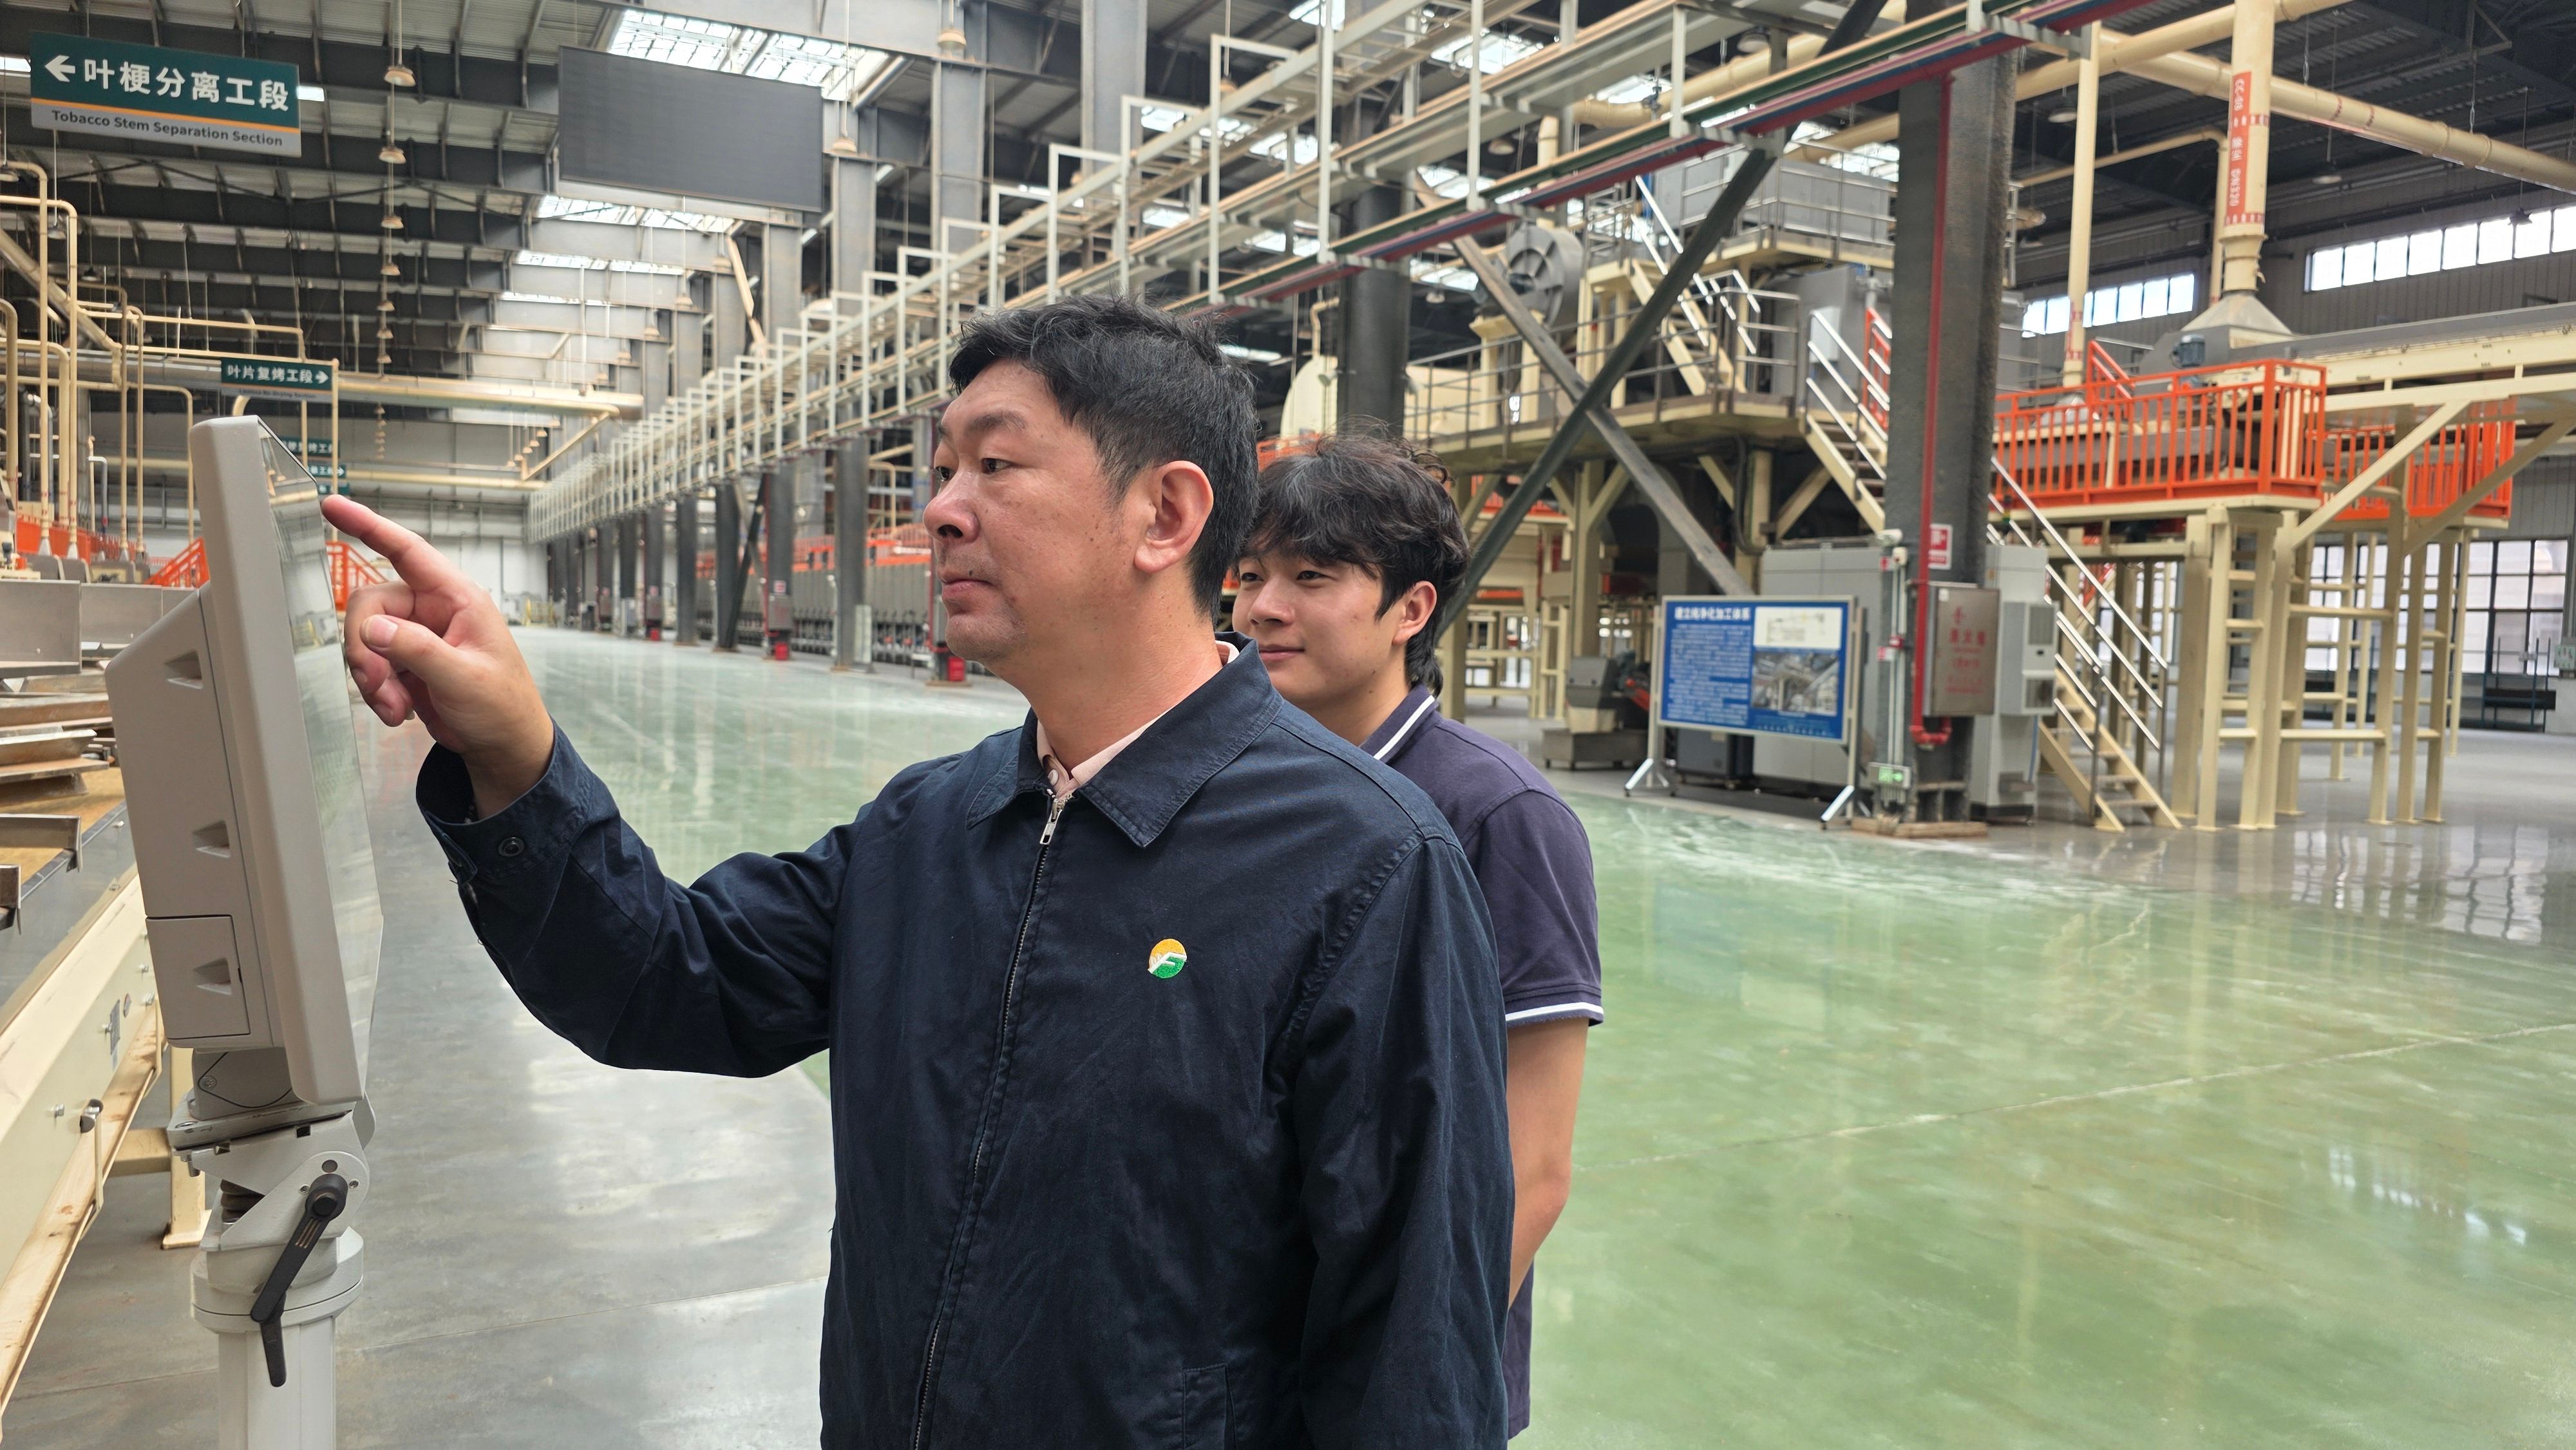
(石林复烤厂生产加工车间项目团队调节MPC系统 瞿秦汉供图)
在前期研发基础上,团队扎实推进现场数据采集与模型验证,累计收集一次润叶机和二次润叶机约6个月的运行数据,采样频率达2秒一次,为模型优化和在线测试筑牢数据根基。随后,围绕出口水分核心控制目标,对入口水分、温度、物料流量等关键参数进行关联分析建模,并通过离线仿真、在线跟随测试和在线带料测试不断优化控制策略。
模型建立之后,更重要的是接受生产现场检验。
在一次润叶机在线带料测试中,MPC系统连续控制24小时;在二次润叶机在线带料测试中,连续控制7小时;在叶片复烤工序测试中,系统连续控制15小时。测试期间,出口水分始终紧贴设定值,系统还能自动识别料头、料尾、空料等不同工况,完成自动启停操作。
“以前是人盯着数据变化,凭经验手动调节。现在MPC系统能提前分析预判、快速响应,我们可以把更多精力投入到设备运行管理上。”车间班长李俊聪说。
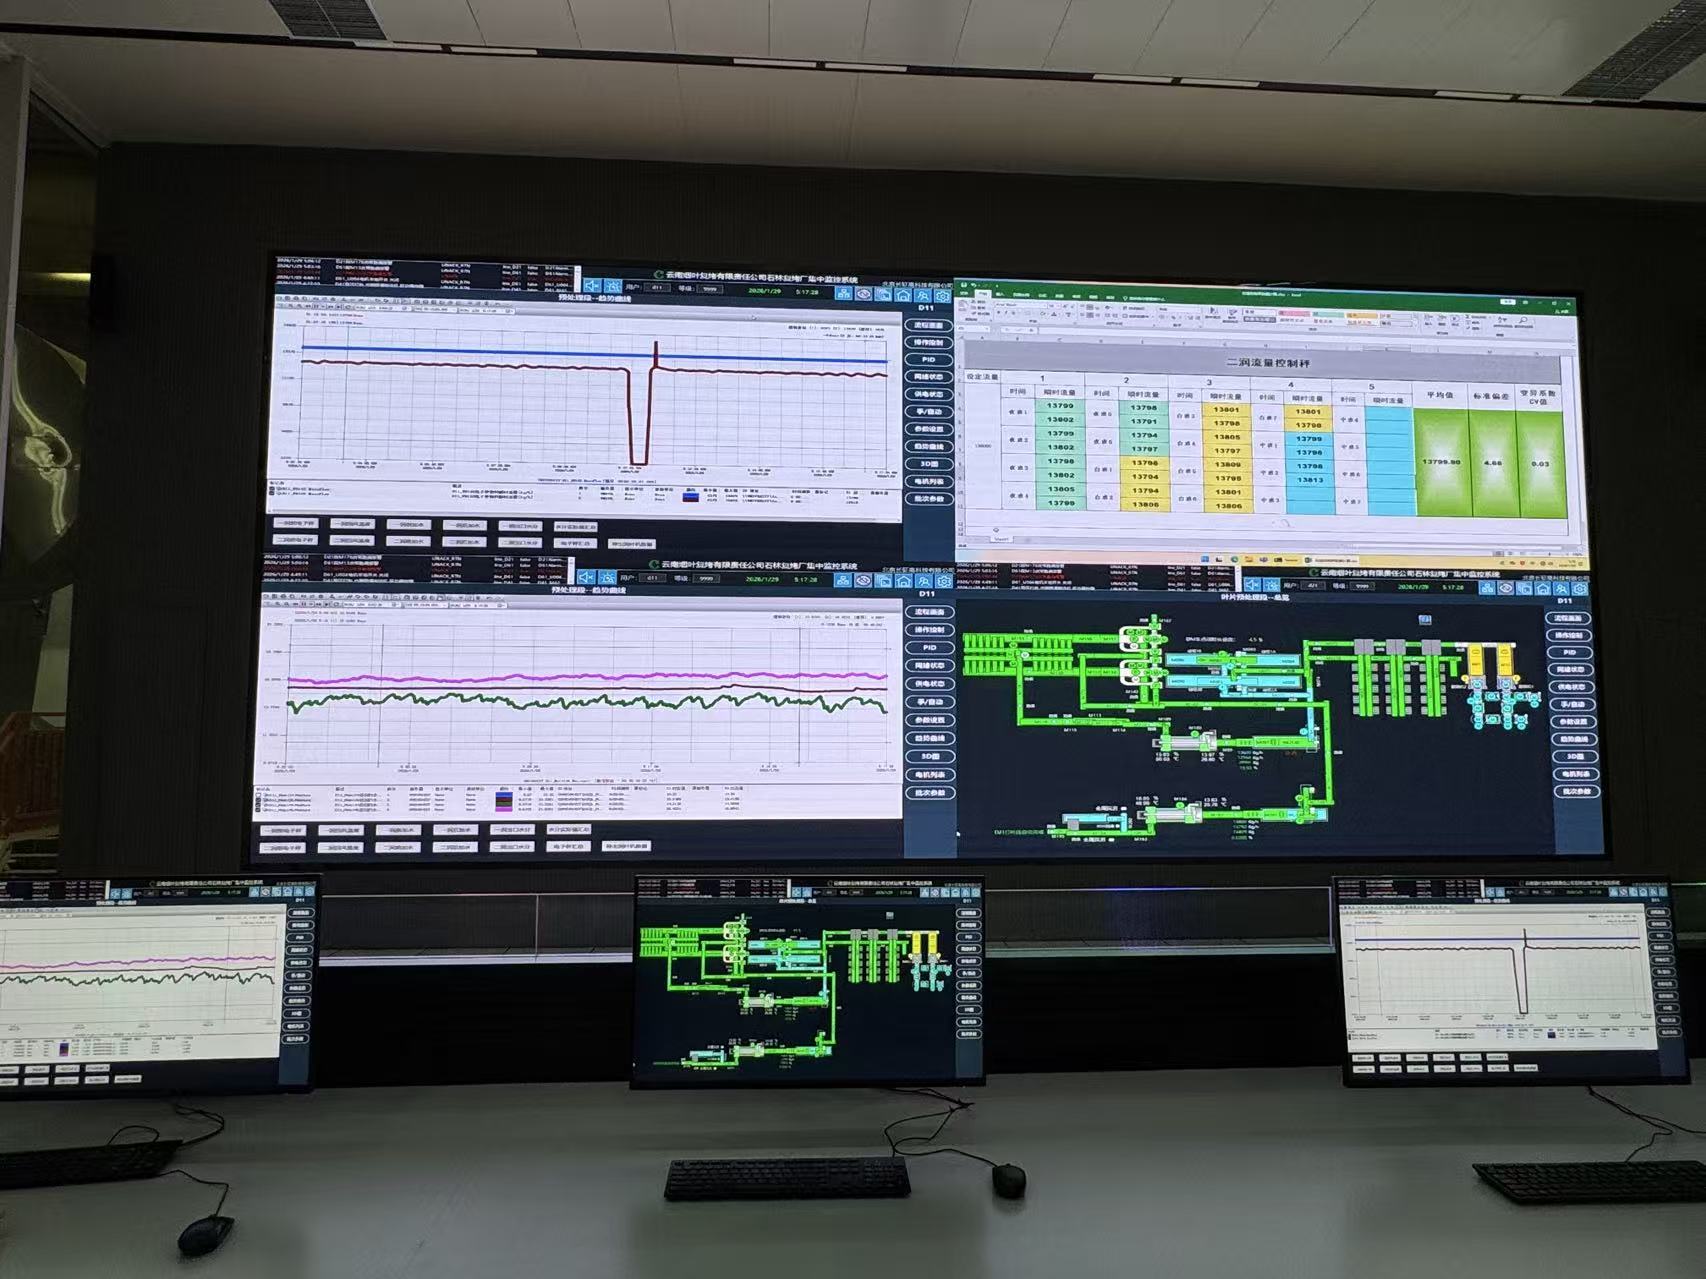
(石林复烤厂生产加工车间大屏中的MPC曲线 李俊聪供图)
这种变化首先体现在预处理工序上。
过去,出口水分出现波动时,操作人员需要先凭经验判断原因,再手动调整加水量或蒸汽供给。如今,一润工序系统可根据出口水分自动调节加汽量和加水量,二润工序则自动调节蒸汽供给。测试显示,系统的调节方向和幅度与人工经验高度契合,完全满足工艺控制要求。
从运行情况来看,一润、二润出口水分波动基本控制在±1%以内,其中一润工序控制效果相对更加稳定。叶片复烤工序通过综合分析出入口及回潮区水分数据,实现关键参数动态调控,装箱水分波动更是稳定在±0.5%左右。
数字化转型之路并非坦途。
测试初期,一润出入口水分仪因阳光直射,检测数据一度骤降至7%左右,失去参考价值。项目团队排查后,通过加装简单的遮挡板解决了问题。这件小事让团队深刻认识到,模型建立只是第一步,真实、准确、持续的数据才是数字化控制的生命线。数字化控制不仅需要算法,更需要真实、准确、持续的数据支撑。
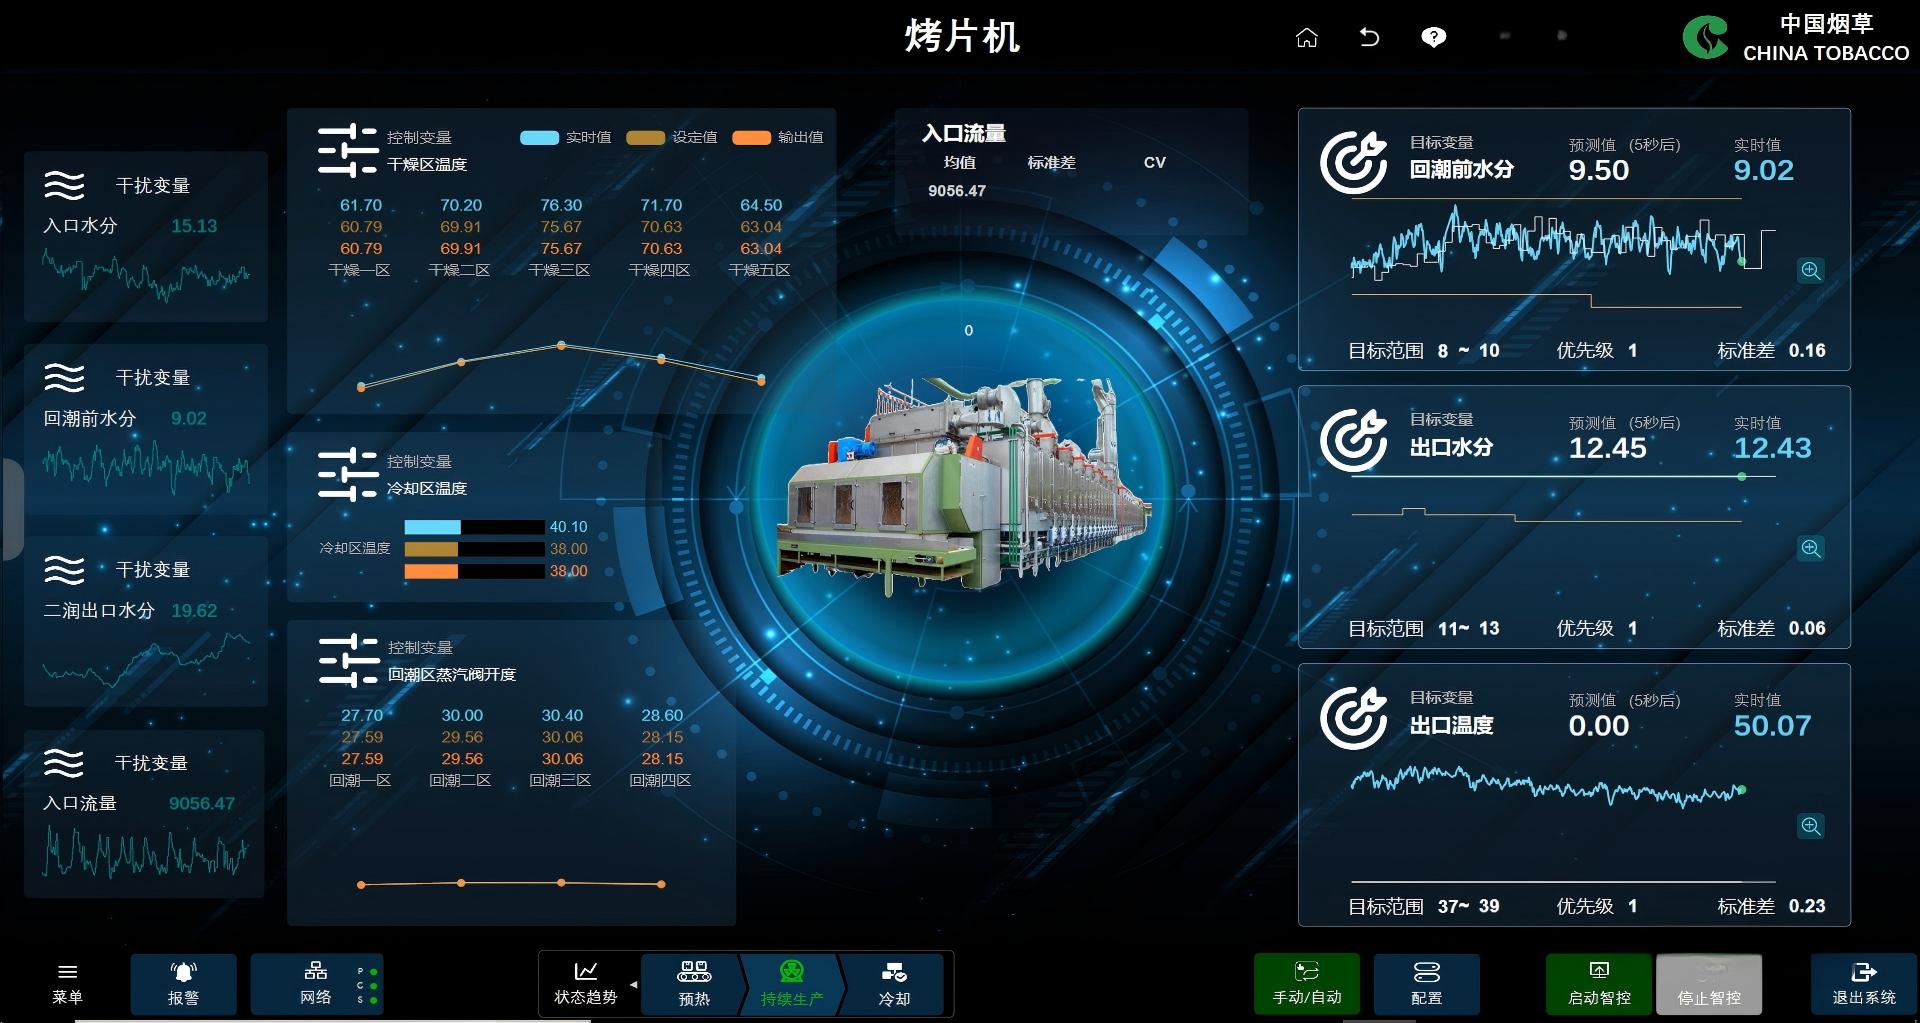
(烤片MPC控制器控制及配置可视化界面 赵文学供图)
生产加工车间主任赵文学介绍,目前系统仍在持续优化中。针对来料水分波动较大的问题,车间正研究强化入口水分数据联动,进一步提升系统调节的及时性和稳定性。
石林复烤厂的数字化探索不求一步到位,而是在生产实践中循序渐进、持续完善。
“数据采集分析和数据应用为‘强绑定’,相辅相成。技术应用最终要回归生产现场,系统是否有效,关键要看能否解决实际问题,服务工艺控制,支撑稳定生产。”石林复烤厂厂长樊夏男表示。
从经验调节到数据驱动,从人工判断到智能决策,石林复烤厂的探索仍在继续。对于智能工厂建设而言,这或许只是一个起点,但正是一组组数据的沉淀、一次次逻辑的优化和一个个模型的迭代,构筑起数字化转型最坚实的底层能力。
而这些能力,正在生产线上悄然生长。(云南烟叶复烤有限责任公司石林复烤厂 瞿秦汉 所汉华)
转自:中国网
【版权及免责声明】凡本网所属版权作品,转载时须获得授权并注明来源“中国产业经济信息网”,违者本网将保留追究其相关法律责任的权力。凡转载文章及企业宣传资讯,仅代表作者个人观点,不代表本网观点和立场。版权事宜请联系:010-65363056。
延伸阅读