在光通信、CPO(共封装光学)及高密度光子集成电路(PIC)封装中,光纤阵与多芯光插芯的对准精度直接决定光信号传输损耗。高精度光纤阵列基板通过微米级间距的精密通道将多根光纤精确排列固定,实现与光波导或平面光波电路的低损耗对接。
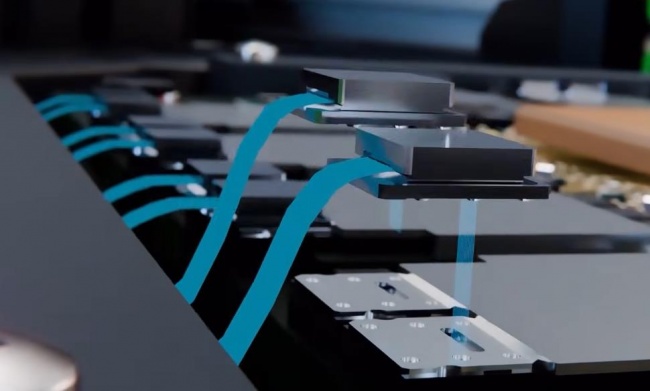
作为这类高精度定位部件的母模,插芯模具的加工质量处于产业链上游关键环节。随着数据中心对12芯、16芯、24芯乃至48芯高密度光纤阵列需求的增长,市场对导纤孔插芯模具提出了更高的物理精度要求,其中定位精度被明确列为第一优先级。
硬质合金模具面临的精度挑战
插芯模具通常采用高硬度、高耐磨的钨钢(硬质合金)。传统微机械钻孔或电火花加工在处理此类材料时,易产生热应力损伤、微裂纹及电蚀重熔层,且在深孔加工中难以保证几何一致性。
当产品需同时满足以下指标时,传统工艺的局限性较为明显:
• 定位精度优先控制在 ±2 μm 以内(多芯排列中,位置偏差会累积并导致对接时光功率衰减);
• 真圆度控制在 ±0.002 mm 以内;
• 高深宽比异形微孔同板加工:需同时加工定位大孔与导纤小孔,且大小孔位置度均需达到 ±0.002 mm,孔径公差均为 0.002 mm
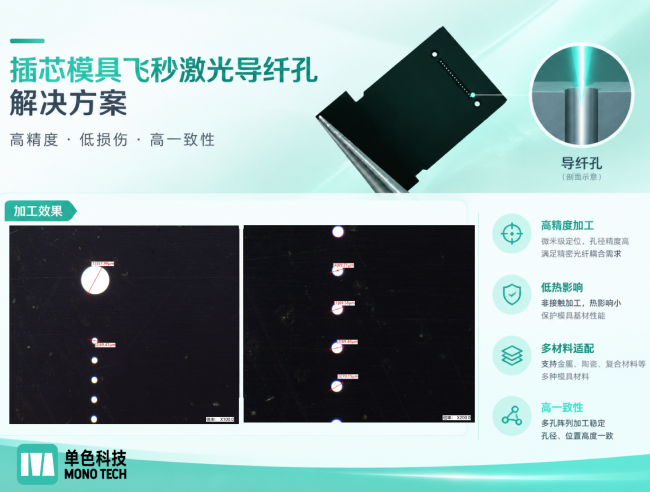
飞秒激光旋切如何实现 ±2 μm 定位精度
针对硬质合金高深宽比微孔加工需求,单色科技采用自主研发的飞秒激光微加工设备,并结合绿光旋切工艺,形成面向多芯光纤插芯模具的导纤孔解决方案。
飞秒激光脉冲宽度处于 10⁻¹⁵ s 量级。其加工机制属于“冷消融”:光子能量在热传导发生前完成材料去除,可显著降低热影响区并减少内壁塌陷风险。这一特性使其成为高精度光纤阵列基板及对应模具制造的重要工艺路径之一。
在具体导纤孔旋切工艺中,关键控制点包括:
1. 光斑形态与能量密度调控 通过空间光调制系统精确控制焦点处光斑尺寸与焦深分布,使能量在高深宽比加工中更均匀作用于微孔截面。
2. 光束与孔壁作用关系控制 采用旋光打孔动态追踪技术,使激光光束与深孔内壁保持近似平行的相互作用,有效抑制光束发散和波导反射带来的锥度。锥度的降低直接减少了孔中心位置的偏移风险,有助于在 0.65 mm 厚硬质合金上稳定保持孔位精度。
3. 亚微米级定位与一致性保障 结合高精度光学定位与二次元检测,加工后的16芯插芯模具实测数据显示:小孔孔径可控制在 69.46–70.15 μm 范围,大孔孔径约 357.99 μm,定位精度稳定在 ±2 μm 以内,真圆度与位置度均满足 ±0.002 mm 要求。
行业意义
高秒激精度光纤阵列已广泛应用于光收发器、高速数据通信、PIC封装、CPO及硅光子学组件。插芯模具定位精度的提升,直接关系到光纤对接损耗与封装良率。
飞光旋切工艺通过冷加工特性与精密运动控制的结合,为钨钢插芯模具高深宽比微孔加工提供了可规模化落地的路径,满足高定位精度严苛制造要求。随着CPO与高密度封装持续推进,这一精度能力的成熟将进一步支撑光通信产业链的精度升级。
转自:鹰潭新闻网
【版权及免责声明】凡本网所属版权作品,转载时须获得授权并注明来源“中国产业经济信息网”,违者本网将保留追究其相关法律责任的权力。凡转载文章及企业宣传资讯,仅代表作者个人观点,不代表本网观点和立场。版权事宜请联系:010-65363056。
延伸阅读